 Каталізатори серії Minslite для видалення озону/CO/ЛОС
Вуглецеві забруднення на озонових каталізаторах у друкарських цехах та цехах УФ-затвердіння в основному спричиняють зниження ефективності видалення озону та збільшення перепаду тиску в шарі каталізатора. Техніки діагностують цю проблему, комплексно оцінюючи три показники: зміна перепаду тиску в ліжку, тенденції концентрації озону на виході, та аналіз проби каталізатора. Серед них, збільшення перепаду тиску 30% служить найшвидшим сигналом попередження. Термічна обробка (прожарювання) при 300–400°С переважно досягає регенерації, відновлення активності до над 90% початкових рівнів. Проте, кількість циклів регенерації зазвичай обмежується 3-5. З точки зору економічної ефективності та стабільності системи, запобігання утворенню вуглецю — за допомогою попередньої обробки масляним туманом і відповідного вибору каталізатора — важливіше, ніж покладатися на часту регенерацію.
Каталізатор розкладання озону
1. Механізм утворення вуглецевих відкладень і характеристики друкарських вихлопів
1.1 Джерела вуглецевого забруднення
Під час друку та УФ-затвердіння, речовини, такі як чорнило, фрагменти фотоініціатора, акрилатні мономери, і масляні тумани потрапляють у шар озонового каталізатора разом із вихлопним повітрям. Температура вихлопу з УФ-печей зазвичай коливається від 40°C до 60°C. Відпрацьований газ містить значну кількість продуктів розкладання фотоініціатора та акрилатних мономерів, що не прореагували.. Ця органічна речовина конденсується в в’язку, краплі масляної рідини. Ці речовини адсорбуються на поверхні каталізатора і піддаються поліконденсації, в кінцевому підсумку карбонізація з утворенням шару вуглецевих відкладень. Цей шар покриває активні ділянки та блокує канали пор, перешкоджаючи дифузії молекул озону всередину каталізатора.
1.2 Фактори, що впливають на вуглецеве забруднення
На швидкість утворення вуглецевих відкладень впливає кілька факторів. Вищі концентрації летких органічних сполук і масляного туману у вихлопі прискорюють утворення забруднень. Каталізатори з більшою часткою мікропор більш чутливі до блокування органічними речовинами. Додатково, надмірно низькі температури шару призводять до неповного окислення органічних сполук, підвищення ймовірності відкладення.
1.3 Дані пілотного масштабу про вуглецеві забруднення
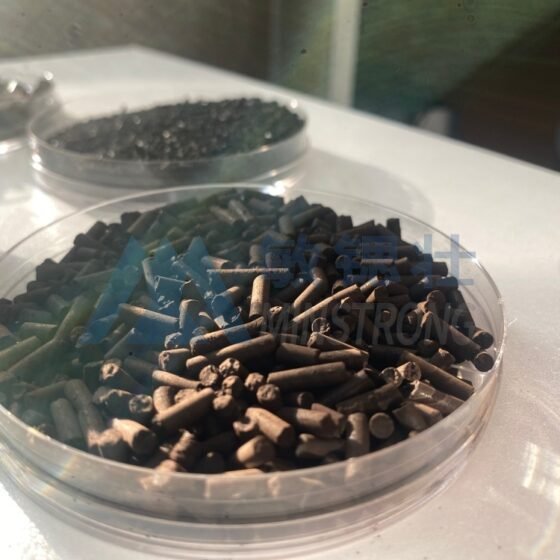
Згідно з опублікованими даними пілотного масштабу, після 800 годин безперервної роботи в цеху УФ-друку, перепад тиску на шарі каталізатора збільшився приблизно на 40%. Ефективність видалення озону впала з 99% до 84%. Зразки каталізатора виявилися чорними, і частинки показали збільшення ваги приблизно 8%. Ці дані відображають поступове накопичення вуглецевих відкладень. Це означає, що це не раптовий збій, а поступовий процес, який оператори можуть передбачити за допомогою моніторингу.
2. Методи діагностики вугільного засмічення
2.1 Моніторинг змін падіння тиску
Оцінка відкладення вуглецю вимагає всебічної оцінки багатьох робочих показників, а не покладатися на один параметр. Найбільш прямим сигналом є зміни в падінні тиску в шарі каталізатора. За умов постійного потоку, повільний, лінійне збільшення перепаду тиску свідчить про нормальне старіння. Проте, прискорений підйом переконливо свідчить про засмічення, спричинене нагаром або пилом. Типово, збільшення перепаду тиску 30% вимагає розслідування відкладення вуглецю.
2.2 Аналіз концентрації озону на виході
Тенденції концентрації озону на виході також мають діагностичне значення. Зниження ефективності, викликане відкладенням вуглецю, зазвичай є прогресивним. Концентрація озону на виході повільно зростає протягом тижнів або місяців, що збігається зі збільшенням перепаду тиску. Це різко контрастує з отруєнням сіркою, що викликає швидке зниження активності з мінімальною зміною перепаду тиску.
2.3 Відбір проб та аналітичні методи
Відбір проб і аналіз є остаточним методом підтвердження відкладення вуглецю. Техніки збирають зразки каталізатора з різних місць усередині реактора. Вони спостерігають зміни кольору (забруднені вуглецем каталізатори стають чорними), виміряти приріст маси частинок, і оцінити втрату питомої площі поверхні за допомогою аналізу BET. Втрата питомої площі поверхні, що перевищує 30%–40% початкового значення, як правило, свідчить про серйозне закупорювання пор. Додатково, додатковим показником можуть служити зсуви вікна температури реакції. У міру відкладення вуглецю зменшується кількість активних центрів, робоча температура, необхідна для досягнення певної швидкості перетворення озону, поступово підвищується.
3. Умови експлуатації та межі термічної регенерації
3.1 Процедури термічної кальцинації
Термічна кальцинація є найпоширенішим методом регенерації каталізаторів, забруднених вуглецевими відкладеннями.. Оператори поміщають дезактивований каталізатор у піч кальцинування та піддають його потоку повітря при 300–400°C. Це окислює вуглецеві відкладення до CO₂ для видалення. Типові робочі умови включають швидкість нагрівання 2–5°C/хв для запобігання спіканню каталізатора, спричиненому локальним перегрівом. Після цього слід період витримки 2–4 години при 350°C. Точна тривалість залежить від кількості відкладень вуглецю та термічної стабільності каталізатора. Відповідно до процедур регенерації, задокументованих у публічній літературі, каталізатор спочатку висушують при 100-110 °C протягом 2-3 годин для видалення вологи, потім прожарюють при 250°С протягом 3 години, і остаточно прожарюють при 450°C протягом 3 години. Маса каталізатора зменшується приблизно 9% після регенерації, вказує на ефективне видалення вуглецевих відкладень.
3.2 Ефективність регенерації та обмеження
Щодо продуктивності регенерації, активність зазвичай можна відновити до понад 90% початкового значення після термічної обробки. Проте, оператори повинні визнавати обмеження на кількість циклів регенерації. Повторне прожарювання при високій температурі призводить до поступового зменшення питомої поверхні та можливого спікання активних компонентів. Отже, термін служби каталізатора зазвичай закінчується після 3-5 циклів регенерації, що робить подальшу регенерацію нежиттєздатною.
3.3 Обмеження щодо хімічного очищення
Оператори не повинні використовувати хімічні методи очищення каталізаторів розкладання озону. Кислотні або лужні розчини можуть порушити структуру активних компонентів (такі як марганець- або матеріали на основі міді) і роз'їдати опори з оксиду алюмінію або молекулярного сита, що призводить до незворотної шкоди.
4. Основні контрольні параметри та міркування щодо безпеки для регенерації
4.1 Управління тарифами на опалення
Основним контрольним параметром під час регенерації є швидкість нагріву. Окиснення вуглецю є екзотермічної реакцією. Надто швидка швидкість нагрівання може спричинити локальні стрибки температури, які можуть перевищити межу термічної стійкості каталізатора та призвести до спікання. Підтримання швидкості нагріву 2–5°С/хв, у поєднанні з відповідними періодами витримки в межах 200–300°C, сприяє рівномірному розподілу тепла.
4.2 Визначення температур витримки
Оператори повинні визначати температуру витримки та тривалість на основі термічної стабільності каталізатора. Верхня межа температури зазвичай становить 400–500 °C для каталізаторів на основі марганцю та трохи вище для каталізаторів на основі міді.. Тоді як більш високі температури прожарювання прискорюють видалення вуглецю, вони також прискорюють спікання активних компонентів, тим самим скорочуючи ефективний термін служби каталізатора після регенерації.
4.3 Безпека та очищення відпрацьованих газів
Відхідні гази, що виділяються під час процесу, містять продукти окислення VOC і CO. тому, оператори повинні направляти ці гази до системи очищення вихлопних газів, а не викидати їх безпосередньо. По завершенні регенерації, Швидкість перетворення озону каталізатора та падіння тиску в шарі слід повторно перевірити за стандартних робочих умов. Оператори повинні порівняти ці результати з даними зі свіжих зразків каталізатора, щоб перевірити, чи відповідає продуктивність регенерації очікуванням. Якщо швидкість відновлення активності падає нижче 80%, необхідно оцінити необхідність заміни каталізатора.
5. Запобігання відкладенню вуглецю: Попереднє очищення та операційне управління
5.1 Механічна фільтрація вгорі
Reducing the entry of organic matter into the catalyst bed at the source is more cost-effective than post-process regeneration. Installing multi-stage mechanical oil-removal filters upstream of the ozone catalyst is an effective measure. The first stage utilizes a wire mesh filter to capture large oil droplets. The second stage employs a composite glass fiber filter to remove sub-micron oil mist particles. This phase removes the vast majority of liquid oily substances. According to published operational data, a printing waste gas treatment project that adopted a combined process of mechanical filtration and high-voltage electrostatic precipitation saw a significant reduction in oil mist content in the exhaust gas entering the ozone catalyst. This notably extended the catalyst maintenance interval.
5.2 Catalyst Selection and Operational Management
Catalyst selection also influences the tendency for carbon deposition. Preference should be given to catalysts with large pore sizes and carbon-resistant formulations. For honeycomb catalysts, a balance between cell density and pressure drop must be maintained. While high cell density increases contact area, it also makes the catalyst more susceptible to clogging by particulate matter.
Щодо оперативного управління, facilities should establish a system for regularly recording pressure drop and outlet ozone concentration. Operators should initiate an inspection whenever the pressure drop rises by 20%. A 10%–15% margin in catalyst loading capacity should be reserved during the system design phase. This allows for the addition of fresh catalyst to maintain treatment efficiency when carbon deposition causes performance to decline, thereby avoiding production interruptions associated with immediate shutdowns for regeneration. For UV printing workshops with high oil mist concentrations, an activated carbon adsorption unit may be installed upstream of the ozone catalyst as a protective layer to further reduce the organic load entering the catalyst.
Висновок
Підсумовуючи, the issue of carbon deposition on ozone catalysts in printing and UV curing workshops is characterized by diagnosability and regenerability. A systematic approach to extending catalyst service life and reducing operational costs involves several key steps. перше, use pressure drop monitoring as the primary early-warning method. друге, employ sampling and analysis to identify the type of carbon deposition and rule out other causes of deactivation. По-третє, restore activity through thermal treatment (прожарювання) at 300–400°C once carbon deposition is confirmed. Нарешті, strengthen upstream oil mist pre-treatment and optimize catalyst selection during the design phase.
автор:Глорія
дата:2026-09-15
WeChat
Відскануйте QR-код за допомогою WeChat