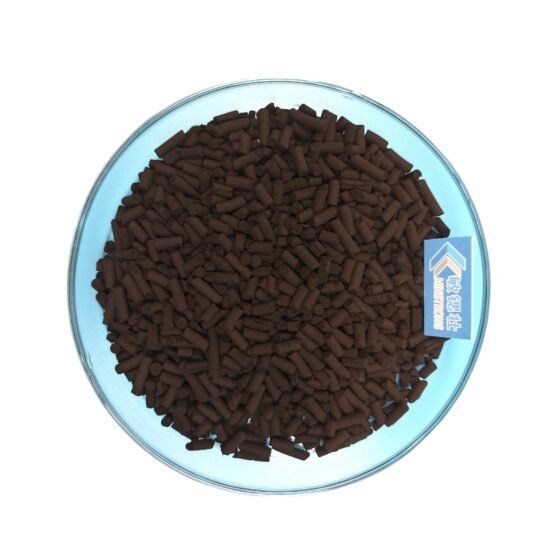
 ตัวเร่งปฏิกิริยาซีรีส์ Minslite สำหรับการกำจัดโอโซน/CO/VOC
ปริมาณออกซิเจนในก๊าซไอเสียเป็นตัวแปรหลักในการเลือกคาร์บอนมอนอกไซด์ (บจก) ตัวเร่งปฏิกิริยา. เมื่อออกซิเจนเกิน 5%, ตัวเร่งปฏิกิริยาแบบแอโรบิกเป็นทางเลือกที่เหมาะสม. ใช้ออกซิเจนเฟสก๊าซเพื่อแปลง CO เป็น CO₂ และทำงานอย่างต่อเนื่องโดยไม่มีการฟื้นฟู. เมื่อออกซิเจนลดลงด้านล่าง 0.5%, ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนกลายเป็นสิ่งจำเป็น. โดยอาศัยแลตทิซออกซิเจนจากส่วนประกอบที่ออกฤทธิ์ในการขับเคลื่อนปฏิกิริยา. หลังจากลดแล้ว, ตัวเร่งปฏิกิริยาต้องการการฟื้นฟูเป็นระยะด้วยก๊าซที่มีออกซิเจน. อุณหภูมิยังเป็นแนวทางในการเลือกอีกด้วย. ที่สภาวะแวดล้อม (20–40°ซ), ตัวเร่งปฏิกิริยาฮอปคาไลท์เป็นที่ต้องการ. ใน 80–200°ซ ช่วงที่มีความต้องการอายุการใช้งานยาวนาน, ตัวเร่งปฏิกิริยาโลหะมีค่ามีข้อได้เปรียบที่อุณหภูมิต่ำอย่างชัดเจน. ใน 150–250°ซ ช่วงที่มีไอเสียที่สะอาด, ออกไซด์ผสมโลหะไม่มีค่าช่วยลดต้นทุนวัสดุได้ประมาณหนึ่ง 70–80%. บทความนี้เริ่มต้นด้วยคำจำกัดความพื้นฐานของตัวเร่งปฏิกิริยา CO แบบแอโรบิกและแบบไม่ใช้ออกซิเจน. จากนั้นจะตรวจสอบความแตกต่างทางกลไก, พารามิเตอร์ประสิทธิภาพ, และสถานการณ์การใช้งานทั่วไป. การอภิปรายยังเสนอกลยุทธ์การคัดเลือกที่เน้นปริมาณออกซิเจนเป็นหลัก, หน้าต่างอุณหภูมิ, ความต้านทานต่อพิษ, และวงจรการฟื้นฟู.
1. คำจำกัดความพื้นฐานและกลไกการเกิดปฏิกิริยาของตัวเร่งปฏิกิริยา CO แบบแอโรบิกและแบบไร้อากาศ
ตัวเร่งปฏิกิริยาแอโรบิก CO ทำงานในกระแสก๊าซที่มีออกซิเจนเพียงพอ. พวกเขาใช้เฟสก๊าซO₂เป็นสารออกซิแดนท์ในการแปลง CO เป็น CO₂: 2บจก + O₂ → 2CO₂. ตัวเร่งปฏิกิริยาจะให้ตำแหน่งที่ทำงานเพื่อเร่งปฏิกิริยาและยังคงไม่เปลี่ยนแปลงในภายหลัง. ช่วยให้สามารถดำเนินการได้อย่างต่อเนื่องโดยไม่ต้องสร้างใหม่. ภายใต้สภาวะที่อุดมด้วยออกซิเจน, ปฏิกิริยาออกซิเดชันของตัวเร่งปฏิกิริยาแบบแอโรบิกเป็นไปตามกลไกของ Mars-van Krevelen. CO ดึงออกซิเจนโครงตาข่ายออกจากพื้นผิวตัวเร่งปฏิกิริยาเพื่อสร้าง CO₂, ออกจากตำแหน่งที่ว่างออกซิเจน. จากนั้น Gas‑phase O₂ จะเติมเต็มตำแหน่งที่ว่างเหล่านี้. ตัวอย่างที่เป็นตัวแทน ได้แก่ ตัวเร่งปฏิกิริยาฮอปคาไลท์ (คอปเปอร์แมงกานีสผสมออกไซด์) และตัวเร่งปฏิกิริยาที่รองรับโลหะมีค่า (พ.ต, ระบบพีดี).
ตัวเร่งปฏิกิริยา CO แบบไม่ใช้ออกซิเจน ใช้ในกระแสก๊าซที่มีออกซิเจนต่ำมากหรือเป็นศูนย์. ออกซิเจนสำหรับปฏิกิริยามาจากแลตทิซออกซิเจนในส่วนประกอบที่ทำงานอยู่. CO ทำปฏิกิริยากับออกซิเจนขัดแตะนี้บนพื้นผิวตัวเร่งปฏิกิริยาเพื่อสร้างCO₂, ซึ่งจะช่วยลดตัวเร่งปฏิกิริยา. ตัวเร่งปฏิกิริยาที่รีดิวซ์จะต้องถูกสร้างใหม่เป็นระยะโดยส่งก๊าซที่มีออกซิเจนผ่านตัวเร่งปฏิกิริยานั้น. สิ่งนี้จะคืนออกซิเจนขัดแตะ. ความแตกต่างที่สำคัญระหว่างทั้งสองประเภทอยู่ที่แหล่งออกซิเจน. ตัวเร่งปฏิกิริยาแบบแอโรบิกอาศัยเฟสก๊าซO₂, ในขณะที่ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนขึ้นอยู่กับออกซิเจนในตาข่ายของตัวมันเอง. เพราะเหตุนี้, ตัวเร่งปฏิกิริยาแอโรบิกทำงานใน “การใช้งานอย่างต่อเนื่อง, ไม่มีการฟื้นฟู” โหมด. ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนจะติดตาม “การลดการใช้การฟื้นฟู” รูปแบบวงจร.
2. ตัวแปรการตัดสินใจที่สำคัญ: ปริมาณออกซิเจนในก๊าซไอเสีย
การวัดเศษส่วนของปริมาตรออกซิเจนอย่างแม่นยำเป็นขั้นตอนแรกในการเลือก. ใช้เครื่องวิเคราะห์ออกซิเจนเคมีไฟฟ้าหรือพาราแมกเนติก. เก็บตัวอย่างอย่างน้อยสามตัวอย่างติดต่อกันที่ต้นน้ำของตัวเร่งปฏิกิริยาและหาค่าเฉลี่ยผลลัพธ์.
ภาวะแอโรบิก (โอ₂ > 5%): ออกซิเจนในเฟสก๊าซมีส่วนร่วมโดยตรงในฐานะตัวทำปฏิกิริยา. ตัวเร่งปฏิกิริยาให้เฉพาะไซต์ที่ใช้งานอยู่เท่านั้น, ยังคงไม่เปลี่ยนแปลง, และดำเนินงานอย่างต่อเนื่อง. สิ่งนี้ใช้กับไอเสียทางอุตสาหกรรมในบรรยากาศอากาศ, การระบายอากาศของฉัน, ไอเสียรถยนต์, และสถานการณ์ที่คล้ายกัน.
ภาวะไร้ออกซิเจน (โอ₂ < 0.5%): ออกซิเจนในเฟสแก๊สไม่เพียงพอที่จะคงปฏิกิริยาไว้. ตัวเร่งปฏิกิริยาต้องจัดหาแลตทิซออกซิเจนเป็นแหล่งออกซิเจน. หลังจากเกิดปฏิกิริยา, ตัวเร่งปฏิกิริยาจะลดลงและต้องมีการฟื้นฟู. สิ่งนี้ใช้กับก๊าซสังเคราะห์, การทำให้บริสุทธิ์ก๊าซเฉื่อย, บรรยากาศหมุนเวียนปิด, และแอปพลิเคชันที่คล้ายกัน.
ช่วงขอบเขต (0.5% < โอ₂ < 5%): หากความเข้มข้นของ CO ต่ำและอุณหภูมิปานกลาง, อาจใช้ตัวเร่งปฏิกิริยาแบบแอโรบิกที่โหลดลดลง. หากจำเป็นต้องทำให้บริสุทธิ์อย่างล้ำลึก (เอาท์เล็ท CO < 1 ppm), อย่างไรก็ตาม, ควรพิจารณาตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนหรือการจัดหาออกซิเจนเพิ่มเติม. การศึกษาพบว่าเมื่อความเข้มข้นของออกซิเจนลดลงกะทันหันจาก 10% ถึง 0%, การแปลง CO ตกจาก 99% และในที่สุดก็ทรงตัวที่ประมาณ 12%. สิ่งนี้แสดงให้เห็นอย่างชัดเจนว่าการมีอยู่ของออกซิเจนในเฟสก๊าซมีความสำคัญอย่างยิ่งต่อการรักษากิจกรรมการเร่งปฏิกิริยา.
3. ลักษณะทางเทคนิคและการใช้งานทั่วไปของตัวเร่งปฏิกิริยา CO แบบแอโรบิก
การออกซิเดชันของตัวเร่งปฏิกิริยาแบบแอโรบิก CO ประกอบด้วยวิธีแก้ปัญหาทางเทคนิคหลักสามประการ.
ตัวเร่งปฏิกิริยาฮอปคาไลท์ (คอปเปอร์-แมงกานีสผสมออกไซด์)
ตัวเร่งปฏิกิริยาฮอปคาไลท์ประกอบด้วย CuO และ MnO₂. ที่อุณหภูมิแวดล้อม (20–40°ซ), พวกมันมีการแปลงรอบเดียว >99% และทางออก CO ≤ 5 ppm. ความเร็วอวกาศโดยทั่วไปมีตั้งแต่ 5,000 ถึง 20,000 ฮ⁻¹. ส่วนประกอบที่ใช้งานคือแมงกานีสไดออกไซด์และคอปเปอร์ออกไซด์. ด้วยซี:Mn อัตราส่วนฟันกรามระหว่าง 1:1 และ 1:2, การแปลง CO สามารถเกินได้ 90% ที่อุณหภูมิ 25°C. ความเร็วอวกาศสูงสุดสามารถเข้าถึงได้ 30,000 ฮ⁻¹. สำหรับออกซิเดชัน CO ที่อุณหภูมิต่ำ, โดยทั่วไปตัวเร่งปฏิกิริยาฮอปคาไลต์จะมีพื้นที่ผิว BET ในช่วง 120–220 ตรม./ก. อุณหภูมิในการเผาส่งผลโดยตรงต่อความเป็นผลึกและกิจกรรม. ตัวอย่างที่มีความเป็นผลึกต่ำเผาที่ 280–350°ซ แสดงเกี่ยวกับ 2.3 ครั้ง กิจกรรมจำเพาะของตัวอย่างที่มีผลึกสูงที่ถูกเผาที่ 500องศาเซลเซียส.
อย่างไรก็ตาม, ตัวเร่งปฏิกิริยาฮอปคาไลท์มีข้อจำกัดที่สำคัญเกี่ยวกับความไวต่อความชื้นและซัลเฟอร์. ที่ความชื้นสัมพัทธ์ >40%, กิจกรรมลดลงมากกว่า 50% ภายในไม่กี่ชั่วโมง. ที่มีความชื้น >60%, ชีวิตที่มีประสิทธิภาพคือ <500 ชั่วโมง. ข้อมูลการทดสอบแสดงให้เห็นว่าภายใต้สภาวะพื้นฐานที่ 25°C, 40% RH, และ 20,000 h⁻¹ ความเร็วในอวกาศ, ตัวอย่างกับ Cu:มน = 1:1.5 บรรลุการแปลง CO เริ่มต้นของ 98.2%. เมื่อความชื้นสัมพัทธ์เพิ่มขึ้นถึง 80%, อย่างไรก็ตาม, การแปลง CO ของตัวอย่างเดียวกันลดลงจาก 96% ถึง 43% ในเวลาเพียง 2 ชั่วโมง. เมื่อความชื้นสัมพัทธ์เกิน 50%, โดยทั่วไปการโหลดตัวเร่งปฏิกิริยาจะต้องเพิ่มขึ้นด้วย 30–50% เพื่อรักษาข้อกำหนดก๊าซทางออกเดียวกัน.
ตัวเร่งปฏิกิริยาฮอปคาไลท์เหมาะสำหรับห้องหลบภัยของเหมือง, หน้ากากป้องกันแก๊สพิษ, และการฟอกอากาศให้บริสุทธิ์ด้วยอุณหภูมิแวดล้อมในหน่วยแยกอากาศ. ในแอปพลิเคชั่นห้องหลบภัยเหมืองแห่งหนึ่ง, ระบบบำบัดอากาศหมุนเวียนด้วย 400 ppm CO และ 35% RH. ก 0.3 โหลดตัวเร่งปฏิกิริยาคอปเปอร์แมงกานีส m³ ที่ 12,000 h⁻¹ บำรุงรักษาเต้าเสียบ CO ด้านล่าง 5 ppm หลังจากนั้น 6 เดือนของการดำเนินงาน. ในโครงการห้องหลบภัยเหมืองอีกแห่งหนึ่ง, ต้องใช้เม็ดฮอปคาไลท์ที่มีผลึกสูงเผาที่อุณหภูมิ 500°C 90 วินาทีเพื่อลด CO จาก 400 ppm ถึง 20 ppm. การเปลี่ยนมาใช้ผลิตภัณฑ์ที่มีความเป็นผลึกต่ำที่เผาที่อุณหภูมิ 320°C จากซัพพลายเออร์รายเดียวกันจะช่วยลดเวลาดังกล่าวเหลือเพียง 55 วินาทีภายใต้สภาวะที่เหมือนกัน.
ตัวเร่งปฏิกิริยาโลหะมีค่า (พ.ต, รองรับ Pd)
ตัวเร่งปฏิกิริยาเหล่านี้มีอุณหภูมิดับโดยรอบ 80องศาเซลเซียส. พวกเขาบรรลุการเปลี่ยนแปลงอย่างสมบูรณ์ที่ 120–150°ซ. Pt/Al₂O₃ บรรลุผลสำเร็จ > 99% แปลงที่อุณหภูมิ 120°C, 30,000 ฮ⁻¹, และ 1,000 ppm CO ความเข้มข้นทางเข้า. ความอดทนของSO₂คือ <100 ppm, ด้วยชีวิตการออกแบบของ 3–5 ปี. ต้นทุนเริ่มต้นคือ 3–5 ครั้ง ของฮอปคาไลท์. แต่ถึงอย่างไร, การนำโลหะมีค่ากลับมาใช้ใหม่หลังการกำจัดคือ 85–95%, ซึ่งชดเชย 30–50% ของต้นทุนเริ่มต้นผ่านมูลค่าคงเหลือ. การใช้งานรวมถึงไอเสียทางอุตสาหกรรมที่มีซัลเฟอร์/คลอรีน, ไอเสียรถยนต์, และหน่วยการผลิตต่อเนื่องที่มีอายุการใช้งานยาวนาน. ในโรงงานเคมีแห่งหนึ่ง, ไอเสียมี CO 800–1,200 ppm, เกี่ยวกับ 50 ppm SO₂, และมีอุณหภูมิ 150°C. ตัวเร่งปฏิกิริยาโลหะไม่มีค่าหายไป 40% ของกิจกรรมหลังจากนั้น 2 เดือน. หลังจากเปลี่ยนมาใช้ตัวเร่งปฏิกิริยาแบบแพลตตินัม (พ.ต 0.3 น้ำหนัก%), ระบบบำรุงรักษา >98% การแปลงหลังจาก 26 เดือนของการดำเนินงานต่อเนื่อง.
ออกไซด์ผสมโลหะไม่มีค่า (ระบบ Cu-Mn-Ce-Co)
ระบบ CuO‑CeO₂ ตัวแทนประสบความสำเร็จ >99% การแปลงที่อุณหภูมิ 200°C และ 15,000 ฮ⁻¹. ต้นทุนของมันเป็นเพียง 20–30% ของทางเลือกโลหะมีค่า. อย่างไรก็ตาม, มันไวต่อกำมะถัน: ที่SO₂ >30 ppm, รูปแบบซัลเฟตที่ไม่สามารถกลับคืนสภาพเดิมได้. สิ่งนี้จำเป็นต้องมีการกำจัดกำมะถันต้นน้ำเพื่อ <10 ppm.
4. ลักษณะทางเทคนิคและการใช้งานทั่วไปของตัวเร่งปฏิกิริยา CO แบบไม่ใช้ออกซิเจน
ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนอาศัยแลตติซออกซิเจนจากส่วนประกอบที่ออกฤทธิ์ในการออกซิไดซ์ CO ให้เป็น CO₂ โดยตรงภายใต้สภาวะที่ปราศจากออกซิเจน. หลังจากลดแล้ว, ต้องสร้างใหม่เป็นระยะด้วยก๊าซที่มีออกซิเจนเพื่อฟื้นฟูการทำงาน. การศึกษาพบว่าภายใต้สภาวะชีพจรที่ปราศจากออกซิเจน, ตัวเร่งปฏิกิริยาบางตัวสามารถทำปฏิกิริยากับ CO โดยใช้แลตทิซออกซิเจนที่ 180องศาเซลเซียส. ออกซิเจนขัดแตะจะเคลื่อนตัวอย่างต่อเนื่องจากผลึกขัดแตะเพื่อมีส่วนร่วมในปฏิกิริยา. CO จะถูกดูดซับและทำปฏิกิริยากับแลตทิซออกซิเจนทันที, ดูดซับเป็นCO₂.
ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนมีส่วนประกอบหลักเช่น ใน, เฟ₂O₃, รองรับบนตะแกรงโมเลกุลหรือAl₂O₃. โดยทั่วไปอุณหภูมิในการทำงานจะอยู่ในช่วงตั้งแต่ 150–300°ซ, ด้วยประสิทธิภาพการทำให้บริสุทธิ์ ≥99% และทางออก CO ≤ 1 ppm. ข้อดีที่สำคัญ ได้แก่ การไม่มีออกซิเจนจากภายนอก, ทนทานต่อสิ่งสกปรกได้ดี, และความเหมาะสมในการทำให้บริสุทธิ์อย่างแม่นยำ.
การใช้งานทั่วไป ได้แก่ การทำก๊าซสังเคราะห์ให้บริสุทธิ์, การทำให้บริสุทธิ์ก๊าซเฉื่อย, การกำจัดก๊าซคาร์บอนมอนอกไซด์จากก๊าซที่มีความบริสุทธิ์สูง, และบรรยากาศหมุนเวียนแบบปิด. ในก๊าซสังเคราะห์ (CO+H₂) การทำให้บริสุทธิ์, ตัวเร่งปฏิกิริยาดีออกซิเจนแบบไม่ใช้ออกซิเจนสามารถลดออกซิเจนที่ตกค้างให้เหลือน้อยกว่า 1 ppm. นอกจากนี้, ใช้ในหน่วยแยกอากาศและระบบคอมเพรสเซอร์เพื่อกำจัด CO ที่อุณหภูมิแวดล้อม.
5. การเปรียบเทียบสถานการณ์การใช้งานสำหรับตัวเร่งปฏิกิริยาแบบแอโรบิกและแบบไร้อากาศ
ปริมาณออกซิเจนจะกำหนดการเลือกประเภทตัวเร่งปฏิกิริยา. ตัวเร่งปฏิกิริยาแบบแอโรบิกทำงานอย่างต่อเนื่องโดยไม่มีการฟื้นฟูในสภาวะที่อุดมด้วยออกซิเจน. เหมาะสำหรับระบบเปิด เช่น ไอเสียทางอุตสาหกรรมในอากาศ, การระบายอากาศของฉัน, และท่อไอเสียรถยนต์. ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจน, ในทางตรงกันข้าม, ต้องมีการงอกใหม่เป็นระยะภายใต้สภาวะที่ปราศจากออกซิเจน. เหมาะสำหรับระบบปิดหรือระบบออกซิเจนต่ำ เช่น ก๊าซสังเคราะห์, การทำให้บริสุทธิ์ก๊าซเฉื่อย, และบรรยากาศแบบวงปิด.
ในการใช้งานทางอุตสาหกรรมในทางปฏิบัติ, ตัวเร่งปฏิกิริยาทั้งสองประเภทไม่สามารถใช้แทนกันได้. ตัวเร่งปฏิกิริยาแบบแอโรบิกไม่สามารถทำงานได้ในสภาวะไร้ออกซิเจน – หากไม่มีออกซิเจนในเฟสก๊าซ, ปฏิกิริยาไม่สามารถดำเนินต่อไปได้. ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนที่ใช้ในสภาวะแบบแอโรบิกจะทำให้วงจรการสร้างใหม่สั้นลงและต้นทุนการดำเนินงานที่สูงขึ้น. นอกจากนี้, การศึกษาในห้องปฏิบัติการแสดงให้เห็นว่าการออกซิเดชันของ CO ภายใต้สภาวะแอโรบิกสามารถเกิดขึ้นได้ที่อุณหภูมิต่ำกว่า, ในขณะที่ออกซิเดชันแบบไม่ใช้ออกซิเจนต้องใช้พลังงานกระตุ้นที่สูงกว่า.
| มุมมองการเปรียบเทียบ | ตัวเร่งปฏิกิริยาแอโรบิก | ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจน |
|---|---|---|
| แหล่งออกซิเจน | เฟสก๊าซ O₂ | ตัวเร่งปฏิกิริยาแลตทิซออกซิเจน |
| ปริมาณO₂ที่เหมาะสม | > 5% | < 0.5% |
| โหมดการทำงาน | การใช้งานอย่างต่อเนื่อง, ไม่มีการฟื้นฟู | การใช้ – การลดลง – วงจรการฟื้นฟู |
| การใช้งานทั่วไป | ท่อไอเสียอุตสาหกรรม, การระบายอากาศของฉัน, ไอเสียรถยนต์ | การทำให้ก๊าซสังเคราะห์บริสุทธิ์, การทำให้บริสุทธิ์ก๊าซเฉื่อย, ระบบวงปิด |
| อุณหภูมิปฏิกิริยา | อุณหภูมิโดยรอบถึง 400°C (ขึ้นอยู่กับชนิดของตัวเร่งปฏิกิริยา) | 150–300°ซ |
| ความลึกของการทำให้บริสุทธิ์ | ทางออก CO ≤5 ppm (ฮอปคาไลท์) | ทางออก CO ≤1 ppm |
6. กรอบการตัดสินใจที่ครอบคลุมสำหรับการเลือกตัวเร่งปฏิกิริยา
การเลือกที่เหมาะสมควรพิจารณาปัจจัยหลายประการ. ซึ่งรวมถึงความเข้มข้นของ CO, อุณหภูมิปฏิกิริยา, ความชื้น, องค์ประกอบของก๊าซ, ความเร็วอวกาศ, ข้อกำหนดแรงดันตก, และความแข็งแรงเชิงกลของตัวเร่งปฏิกิริยา.
- กำหนดปริมาณออกซิเจน: วัดเศษส่วนปริมาตรO₂ในไอเสียและจัดประเภทเป็นแอโรบิก (>5%), แบบไม่ใช้ออกซิเจน (<0.5%), หรือขอบเขต (0.5–5%).
- จับคู่หน้าต่างอุณหภูมิ: โดยรอบ (20–40°ซ), ชอบฮอปคาไลท์มากกว่า. ในช่วงอุณหภูมิ 80–200°C โดยมีข้อกำหนดอายุการใช้งานยาวนาน, ตัวเร่งปฏิกิริยาโลหะมีค่ามีกิจกรรมที่อุณหภูมิต่ำ. ในช่วง 150–250°C พร้อมไอเสียที่สะอาด, ออกไซด์ผสมโลหะไม่มีค่าช่วยลดต้นทุนวัสดุได้ประมาณ 70–80%.
- ประเมินความต้านทานต่อพิษและความชื้น: ท่อไอเสียที่มีกำมะถัน, คลอรีน, หรือมีความชื้นสูงต้องได้รับการประเมินเพิ่มเติม. ไอน้ำเป็นสาเหตุหลักของการสูญเสียกิจกรรมที่อุณหภูมิต่ำในตัวเร่งปฏิกิริยาฮอปคาไลท์. เมื่อความชื้นสัมพัทธ์เกิน 50%, โดยทั่วไปการโหลดตัวเร่งปฏิกิริยาจะต้องเพิ่มขึ้น 30–50% เพื่อรักษามาตรฐานก๊าซทางออกเดียวกัน. ซัลเฟอร์ออกไซด์ (ซ็อก) ในก๊าซไอเสียเป็นหนึ่งในสาเหตุหลักของการปิดใช้งานตัวเร่งปฏิกิริยาออกซิเดชันของ CO.
- คำนวณต้นทุนการเป็นเจ้าของทั้งหมด: ตัวเร่งปฏิกิริยาไม่ใช่วัสดุสิ้นเปลือง; โดยทั่วไปจะวัดโดยปริมาตร. พิจารณาความหนาแน่นรวม, ประสิทธิภาพการเร่งปฏิกิริยา, อายุการใช้งาน, และปัจจัยอื่นๆ. ตัวเร่งปฏิกิริยาโลหะมีค่ามีต้นทุนเริ่มต้นสูงแต่มีมูลค่าคงเหลือจำนวนมาก (85–95% ฟื้นตัว). ตัวเร่งปฏิกิริยาที่ไม่มีค่าจะมีราคาถูกกว่าแต่ต้องใช้เงื่อนไขการทำงานมากกว่า.
สรุปหลักการคัดเลือก: สภาวะแอโรบิกเลือกตัวเร่งปฏิกิริยาแอโรบิก; สภาวะไร้ออกซิเจนเลือกตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจน. อุณหภูมิโดยรอบเลือกฮอปคาไลท์; อุณหภูมิต่ำเลือกประเภทโลหะมีค่า; อุณหภูมิสูงปานกลางเลือกประเภทโลหะไม่มีค่าหรือแบบไม่ใช้ออกซิเจน. ตรรกะหลักคือ: อันดับแรกให้ตรงกับสถานการณ์, จากนั้นจึงปรับสมดุลตัวบ่งชี้ประสิทธิภาพ, และสุดท้ายก็คำนวณต้นทุนทั้งหมด.
7. ความเข้าใจผิดและข้อควรระวังในการเลือกทั่วไป
- ความผิดพลาด 1: ละเว้นการวัดปริมาณออกซิเจน. การเลือกโดยไม่ตรวจวัดปริมาณออกซิเจนอย่างแม่นยำอาจทำให้ประเภทตัวเร่งปฏิกิริยาไม่ถูกต้อง.
- ความผิดพลาด 2: มองเห็นผลกระทบจากความชื้น. ตัวเร่งปฏิกิริยาฮอปคาไลท์มีความไวต่อไอน้ำ. สำหรับสภาวะที่มีความชื้นสูง, พิจารณาตัวเร่งปฏิกิริยาโลหะมีค่าหรือการลดความชื้นต้นทาง.
- ความผิดพลาด 3: เปรียบเทียบราคาอย่างเดียวโดยไม่พิจารณาต้นทุนตลอดอายุการใช้งาน. การเลือกตัวเร่งปฏิกิริยาที่ถูกที่สุดอาจนำไปสู่การเปลี่ยนบ่อยครั้ง, การหยุดทำงานของระบบ, และค่าใช้จ่ายแอบแฝง.
ข้อควรระวัง: ตัวเร่งปฏิกิริยาแบบแอโรบิกไม่สามารถใช้ในสภาวะไร้ออกซิเจน – หากไม่มีออกซิเจนในเฟสก๊าซ, ปฏิกิริยาจะไม่ดำเนินต่อไป. ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจนที่ใช้ในสภาวะแบบแอโรบิกจะทำให้วงจรการสร้างใหม่สั้นลงและต้นทุนการดำเนินงานที่สูงขึ้น. ไอเสียที่มีกำมะถันจำเป็นต้องมีการกำจัดกำมะถันจากต้นน้ำ, มิฉะนั้นตัวเร่งปฏิกิริยาจะหยุดทำงานอย่างรวดเร็ว. อุณหภูมิการทำงานที่เหมาะสมสำหรับตัวเร่งปฏิกิริยาฮอปคาไลท์คืออุณหภูมิโดยรอบ (20–40°ซ); สูงกว่า 100°C, การเผาผนึกส่วนประกอบที่ใช้งานอยู่ที่ไม่สามารถย้อนกลับได้เกิดขึ้น.
8. บทสรุป
การเลือกระหว่างตัวเร่งปฏิกิริยา CO แบบแอโรบิกและแบบไม่ใช้ออกซิเจนนั้นขึ้นอยู่กับปริมาณออกซิเจนในกระแสก๊าซโดยพื้นฐาน. เมื่อ O₂ > 5%, ใช้ตัวเร่งปฏิกิริยาแบบแอโรบิก. เมื่อ O₂ < 0.5%, จำเป็นต้องมีตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจน. ในบรรดาตัวเร่งปฏิกิริยาแอโรบิก, ตัวเร่งปฏิกิริยาฮอปคาไลต์มีความโดดเด่นด้วยกิจกรรมที่สูงที่อุณหภูมิแวดล้อม (>99% การแปลงรอบเดียวที่ 20–40°C) และต้นทุนต่ำ, ทำให้เหมาะแก่การตากแห้ง, สภาพที่สะอาด. ตัวเร่งปฏิกิริยาโลหะมีค่าให้ความต้านทานซัลเฟอร์ที่ดีเยี่ยมและมีอายุการใช้งานยาวนาน (3–5 ปี) สำหรับความรุนแรง, ไอเสียที่มีกำมะถันและความชื้น. ออกไซด์ผสมโลหะไม่มีค่า, เพียง 20–30% ของราคาโลหะมีค่า, เหมาะกับสถานการณ์ไอเสียสะอาดที่อุณหภูมิปานกลาง. ตัวเร่งปฏิกิริยาแบบไม่ใช้ออกซิเจน, ด้วยความสามารถในการทำให้บริสุทธิ์อย่างล้ำลึก (ทางออก CO ≤1 ppm) และความเป็นอิสระจากการจัดหาออกซิเจนภายนอก, มอบโซลูชันสำหรับการใช้งานที่ปราศจากออกซิเจน เช่น การทำก๊าซสังเคราะห์ให้บริสุทธิ์และการทำก๊าซเฉื่อยให้บริสุทธิ์. การเลือกที่เหมาะสมจะต้องเป็นไปตามกระบวนการตัดสินใจของ “การกำหนดปริมาณออกซิเจน → การจับคู่หน้าต่างอุณหภูมิ → การประเมินความต้านทานต่อสารพิษ → การประเมินต้นทุนทั้งหมด” สำหรับผู้ใช้ในภาคอุตสาหกรรม, การสร้างห่วงโซ่การจัดการที่สมบูรณ์ของ "การวินิจฉัยสภาวะ - การเลือกตัวเร่งปฏิกิริยา - การตรวจสอบการทำงาน - การบำรุงรักษาการฟื้นฟู" เป็นการรับประกันขั้นพื้นฐานสำหรับการบรรลุผลในระยะยาว, การทำงานของตัวเร่งปฏิกิริยา CO ต้นทุนต่ำ.
ผู้เขียน: กลอเรีย
วันที่:2026/9/3
วีแชท
สแกนรหัส QR ด้วย WeChat