 Катализатори серије Минслите за уклањање озона/ЦО/ВОЦс
Угљеничне нечистоће на озонским катализаторима у радионицама за штампање и УВ сушење првенствено изазивају смањену ефикасност уклањања озона и повећан пад притиска у слоју катализатора. Техничари дијагностикују овај проблем свеобухватном проценом три индикатора: промене у паду притиска у кревету, трендови у концентрацији озона на излазу, и анализа узорака катализатора. Међу овима, повећање пада притиска преко 30% служи као најнепосреднији сигнал упозорења. Термичка обрада (калцинација) на 300–400°Ц првенствено постиже регенерацију, враћање активности на преко 90% почетних нивоа. Међутим, број циклуса регенерације обично је ограничен на 3-5. Из перспектива исплативости и стабилности система, спречавање загађивања угљеником — путем претходног третмана уљне магле и одговарајуће селекције катализатора — је важније од ослањања на честу регенерацију.
Катализатор разлагања озона
1. Механизам формирања угљичног онечишћења и карактеристике издувних гасова за штампање
1.1 Извори загађивања угљеником
Током штампе и УВ сушења, супстанце као што је мастило, фрагменти фотоиницијатора, акрилатних мономера, а уљне магле улазе у слој озонског катализатора заједно са издувним ваздухом. Температуре издувних гасова из пећи за сушење УВ зрака обично се крећу од 40°Ц до 60°Ц. Отпадни гас садржи значајне количине производа разградње фотоиницијатора и неизреагованих акрилатних мономера. Ова органска материја се кондензује у вискозну, капљице уљане течности. Ове супстанце се адсорбују на површину катализатора и подлежу поликондензацији, на крају карбонизирајући да би се формирао слој наслага угљеника. Овај слој покрива активна места и блокира канале пора, ометање дифузије молекула озона у унутрашњост катализатора.
1.2 Фактори који утичу на загађивање угљеником
Неколико фактора утиче на стопу формирања угљеничног прљања. Веће концентрације ВОЦ и уљне магле у издувним гасовима убрзавају прљање. Катализатори са већим уделом микропора су подложнији зачепљењу органском материјом. Додатно, претерано ниске температуре лежишта доводе до непотпуне оксидације органских једињења, повећање вероватноће таложења.
1.3 Подаци пилот-скале о загађивању угљеником
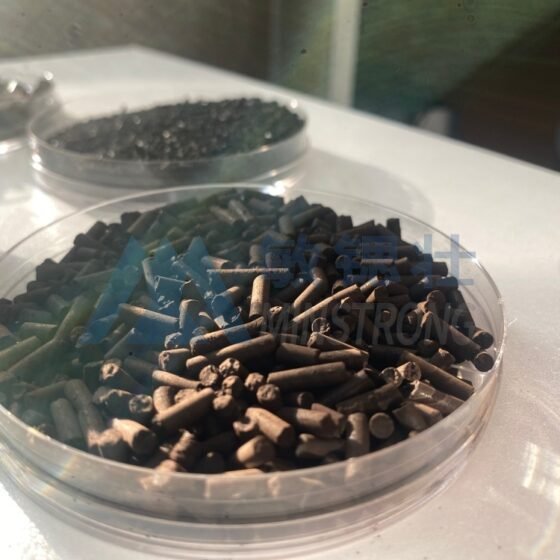
Према објављеним подацима пилот-размера, после 800 сати непрекидног рада у УВ штампарској радионици, пад притиска у слоју катализатора порастао је приближно 40%. Ефикасност уклањања озона је опала са 99% да 84%. Узорци катализатора су изгледали црни, а честице су показале повећање тежине од око 8%. Ови подаци одражавају постепену акумулацију наслага угљеника. Ово указује да ово није изненадни неуспех, већ прогресиван процес који оператери могу да предвиде кроз праћење.
2. Дијагностичке методе за зачепљење угљеником
2.1 Праћење промена пада притиска
Процена таложења угљеника захтева свеобухватну процену вишеструких оперативних индикатора, а не ослањање на један параметар. Промене у паду притиска у слоју катализатора служе као најдиректнији сигнал. У условима константног протока, а спор, линеарно повећање пада притиска указује на нормално старење. Међутим, убрзани пораст снажно указује на зачепљење узроковано наслагама угљеника или прашином. Типично, повећање пада притиска преко 30% оправдава истрагу таложења угљеника.
2.2 Анализа излазне концентрације озона
Трендови у концентрацији озона на излазу такође нуде дијагностичку вредност. Смањење ефикасности узроковано таложењем угљеника обично је прогресивно. Концентрација озона на излазу расте полако током недеља или месеци, што се поклапа са повећањем пада притиска. Ово је у оштрој супротности са тровањем сумпором, што изазива брз пад активности уз минималну промену пада притиска.
2.3 Узорковање и аналитичке методе
Узорковање и анализа служе као дефинитивна метода за потврђивање таложења угљеника. Техничари прикупљају узорке катализатора са различитих локација унутар реактора. Они посматрају промене боје (катализатори запрљани угљеником постају црни), мери повећање телесне тежине честица, и процени губитак специфичне површине путем БЕТ анализе. Губитак специфичне површине који прелази 30%-40% почетне вредности генерално указује на озбиљно зачепљење пора. Додатно, померања у прозору температуре реакције могу послужити као додатни индикатор. Пошто таложење угљеника смањује број активних места, радна температура потребна за постизање одређене стопе конверзије озона постепено расте.
3. Радни услови и границе термичке регенерације
3.1 Поступци термичке калцинације
Термичка калцинација је најчешћи метод за регенерацију катализатора запрљаних наслагама угљеника. Оператери стављају деактивирани катализатор у пећ за калцинацију и излажу га струјању ваздуха на 300–400°Ц. Ово оксидира наслаге угљеника у ЦО₂ за уклањање. Типични радни услови укључују брзину загревања од 2-5°Ц/мин како би се спречило синтеровање катализатора узроковано локализованим прегревањем. Након тога следи период задржавања од 2-4 сата на 350°Ц. Тачно трајање зависи од количине таложења угљеника и термичке стабилности катализатора. Према поступцима регенерације документованим у јавној литератури, катализатор се прво суши на 100-110°Ц 2-3 сата да би се уклонила влага, затим калцинисан на 250°Ц за 3 сати, и коначно калцинисан на 450°Ц фор 3 сати. Тежина катализатора се смањује за приближно 9% после регенерације, што указује на ефикасно уклањање наслага угљеника.
3.2 Перформансе регенерације и ограничења
Што се тиче перформанси регенерације, активност се обично може вратити на преко 90% своје почетне вредности након термичке обраде. Међутим, оператери морају препознати ограничења броја циклуса регенерације. Поновљена калцинација на високој температури изазива постепени пад специфичне површине и потенцијално синтеровање активних компоненти. Сходно томе, катализатор обично достиже крај свог радног века након 3–5 циклуса регенерације, чинећи даљу регенерацију неодрживом.
3.3 Ограничења хемијског чишћења
Оператери не би требало да користе методе хемијског чишћења за катализаторе разлагања озона. Кисели или алкални раствори могу оштетити структуру активних компоненти (као што су манган- или материјала на бази бакра) и кородирају носаче глинице или молекулских сита, што доводи до неповратне штете.
4. Кључни контролни параметри и безбедносна разматрања за регенерацију
4.1 Управљање стопама грејања
Примарни контролни параметар током регенерације је брзина загревања. Оксидација угљеника је егзотермна реакција. Претерано брза брзина загревања може изазвати локализоване скокове температуре који могу премашити границу топлотне толеранције катализатора и довести до синтеровања. Одржавање брзине загревања од 2–5°Ц/мин, у комбинацији са одговарајућим периодима држања у опсегу од 200–300°Ц, олакшава равномерну дистрибуцију топлоте.
4.2 Одређивање температуре задржавања
Оператери морају одредити температуре и трајање задржавања на основу термичке стабилности катализатора. Горња граница температуре је типично 400-500°Ц за катализаторе на бази мангана и нешто виша за катализаторе на бази бакра. Док више температуре калцинације убрзавају уклањање угљеника, такође убрзавају синтеровање активних компоненти, чиме се скраћује ефективни радни век катализатора након регенерације.
4.3 Безбедност и третман отпадних гасова
Отпуштени гасови који се ослобађају током процеса садрже производе оксидације ВОЦ и ЦО. Стога, оператери морају да усмеравају ове гасове у систем за третман издувних гасова уместо да их директно испуштају. По завршетку регенерације, Стопу конверзије озона катализатора и пад притиска у слоју треба поново тестирати под стандардним радним условима. Оператери треба да упореде ове резултате са подацима из свежих узорака катализатора да би проверили да ли перформансе регенерације испуњавају очекивања. Ако стопа опоравка активности падне испод 80%, треба проценити неопходност замене катализатора.
5. Превенција таложења угљеника: Претходни третман и оперативни менаџмент
5.1 Упстреам механичка филтрација
Смањење уласка органске материје у слој катализатора на извору је исплативије од регенерације након процеса. Инсталирање вишестепених механичких филтера за уклањање уља узводно од озонског катализатора је ефикасна мера. Прва фаза користи филтер од жичане мреже за хватање великих капљица уља. Друга фаза користи композитни филтер од стаклених влакана за уклањање честица уљне магле испод микрона. Ова фаза уклања огромну већину течних масних супстанци. Према објављеним оперативним подацима, пројекат третмана отпадног гаса у штампарији који је усвојио комбиновани процес механичке филтрације и високонапонских електростатичких таложења довео је до значајног смањења садржаја уљне магле у издувном гасу који улази у озонски катализатор. Ово је значајно продужило интервал одржавања катализатора.
5.2 Избор катализатора и оперативни менаџмент
Избор катализатора такође утиче на тенденцију таложења угљеника. Предност треба дати катализаторима са великим величинама пора и формулацијама отпорним на угљеник. За катализаторе у облику саћа, мора се одржавати равнотежа између густине ћелија и пада притиска. Док велика густина ћелија повећава површину контакта, такође чини катализатор подложнијим зачепљењу честицама.
Што се тиче оперативног управљања, објекти треба да успоставе систем за редовно евидентирање пада притиска и концентрације озона на излазу. Оператери треба да започну инспекцију кад год пад притиска порасте 20%. Током фазе пројектовања система треба резервисати маргину од 10%–15% у капацитету пуњења катализатора. Ово омогућава додавање свежег катализатора за одржавање ефикасности третмана када таложење угљеника узрокује смањење перформанси, чиме се избегавају прекиди у производњи повезани са тренутним прекидима ради регенерације. За радионице УВ штампе са високом концентрацијом уљне магле, јединица за адсорпцију активног угља може се инсталирати узводно од озонског катализатора као заштитни слој да би се додатно смањило органско оптерећење које улази у катализатор.
Закључак
Укратко, питање таложења угљеника на озонским катализаторима у радионицама за штампање и УВ сушење карактерише могућност дијагностике и регенерабилност. Систематски приступ продужењу радног века катализатора и смањењу оперативних трошкова укључује неколико кључних корака. Прво, користите праћење пада притиска као примарни метод раног упозорења. Друго, користите узорковање и анализу да бисте идентификовали тип таложења угљеника и искључили друге узроке деактивације. Треће, повратити активност кроз термичку обраду (калцинација) на 300–400°Ц када се потврди таложење угљеника. Коначно, ојачати претходну обраду уљне магле и оптимизовати избор катализатора током фазе пројектовања.
аутор:Глориа
датум:2026-09-15
ВеЦхат
Скенирајте КР код помоћу ВеЦхат-а