 Katalyzátory série Minslite na odstraňovanie ozónu/CO/VOC
Uhlíkové znečistenie ozónových katalyzátorov v tlačiarenských a UV vytvrdzovacích dielňach primárne spôsobuje zníženú účinnosť odstraňovania ozónu a zvýšený pokles tlaku v katalyzátorovom lôžku. Technici diagnostikujú tento problém komplexným hodnotením troch ukazovateľov: zmeny poklesu tlaku v posteli, trendy v koncentrácii výstupného ozónu, a analýzu vzorky katalyzátora. Medzi tieto, zvýšenie poklesu tlaku presahujúce 30% slúži ako najbezprostrednejší varovný signál. Tepelná úprava (kalcinácia) pri 300–400°C dosahuje predovšetkým regeneráciu, obnovenie činnosti do konca 90% počiatočných úrovní. Avšak, počet regeneračných cyklov sa zvyčajne obmedzuje na 3–5. Z pohľadu nákladovej efektívnosti a stability systému, zabránenie zanášaniu uhlíkom – prostredníctvom predúpravy olejovej hmly a vhodného výberu katalyzátora – je dôležitejšie ako spoliehanie sa na častú regeneráciu.
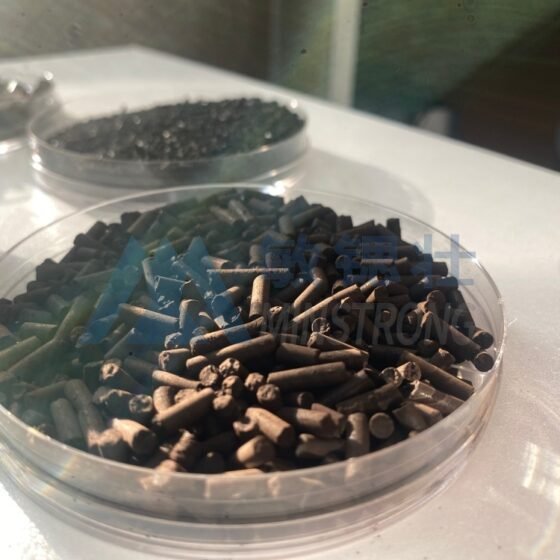
Katalyzátor rozkladu ozónu
1. Mechanizmus tvorby uhlíkového znečistenia a charakteristiky tlačového výfuku
1.1 Zdroje znečistenia uhlíkom
Počas tlače a UV vytvrdzovania, látky ako atrament, fragmenty fotoiniciátora, akrylátové monoméry, a olejové hmly vstupujú do ozónového katalyzátorového lôžka spolu s odpadovým vzduchom. Teploty výfukových plynov z pecí na vytvrdzovanie UV sa zvyčajne pohybujú od 40 °C do 60 °C. Odpadový plyn obsahuje značné množstvá produktov rozkladu fotoiniciátora a nezreagovaných akrylátových monomérov. Táto organická hmota kondenzuje na viskózne, kvapôčky olejovej kvapaliny. Tieto látky sa adsorbujú na povrch katalyzátora a podliehajú polykondenzácii, prípadne karbonizáciou za vzniku uhlíkovej vrstvy. Táto vrstva pokrýva aktívne miesta a blokuje kanály pórov, bráni difúzii molekúl ozónu do vnútra katalyzátora.
1.2 Faktory ovplyvňujúce znečistenie uhlíkom
Rýchlosť tvorby uhlíkových nečistôt ovplyvňuje niekoľko faktorov. Vyššie koncentrácie VOC a olejovej hmly vo výfukových plynoch urýchľujú zanášanie. Katalyzátory s vyšším podielom mikropórov sú náchylnejšie na upchatie organickou hmotou. Okrem toho, príliš nízke teploty lôžka vedú k neúplnej oxidácii organických zlúčenín, zvýšenie pravdepodobnosti usadzovania.
1.3 Údaje pilotnej stupnice o znečistení uhlíkom
Podľa zverejnených pilotných údajov, po 800 hodiny nepretržitej prevádzky v UV tlačiarni, pokles tlaku cez lôžko katalyzátora sa zvýšil približne o 40%. Účinnosť odstraňovania ozónu klesla z 99% do 84%. Vzorky katalyzátora boli čierne, a častice vykazovali nárast hmotnosti o približne 8%. Tieto údaje odrážajú postupné hromadenie uhlíkových usadenín. To naznačuje, že nejde o náhle zlyhanie, ale o progresívny proces, ktorý môžu operátori predvídať prostredníctvom monitorovania.
2. Diagnostické metódy na zanášanie uhlíkom
2.1 Monitorovanie zmien poklesu tlaku
Hodnotenie ukladania uhlíka si vyžaduje komplexné hodnotenie viacerých prevádzkových ukazovateľov, a nie spoliehanie sa na jeden parameter. Zmeny v poklese tlaku lôžka katalyzátora slúžia ako najpriamejší signál. Za podmienok konštantného prietoku, pomalý, lineárny nárast poklesu tlaku naznačuje normálne starnutie. Avšak, zrýchlený nárast silne naznačuje upchávanie spôsobené usadeninami uhlíka alebo prachom. Typicky, zvýšenie poklesu tlaku presahujúce 30% vyžaduje vyšetrovanie usadzovania uhlíka.
2.2 Analýza výstupnej koncentrácie ozónu
Trendy v koncentrácii výstupného ozónu ponúkajú aj diagnostickú hodnotu. Degradácia účinnosti spôsobená ukladaním uhlíka je zvyčajne progresívna. Koncentrácia výstupného ozónu pomaly stúpa v priebehu týždňov alebo mesiacov, sa zhoduje so zvýšením poklesu tlaku. To ostro kontrastuje s otravou sírou, čo spôsobuje rýchly pokles aktivity s minimálnou zmenou poklesu tlaku.
2.3 Odber vzoriek a analytické metódy
Odber vzoriek a analýza slúžia ako definitívna metóda na potvrdenie ukladania uhlíka. Technici zbierajú vzorky katalyzátorov z rôznych miest v reaktore. Pozorujú farebné zmeny (katalyzátory zanesené uhlíkom sčernejú), merať prírastok hmotnosti častíc, a odhadnúť stratu špecifickej povrchovej plochy pomocou BET analýzy. Strata špecifickej plochy povrchu presahujúca 30 % – 40 % počiatočnej hodnoty vo všeobecnosti naznačuje vážne upchávanie pórov. Okrem toho, posuny v okne reakčnej teploty môžu slúžiť ako doplnkový indikátor. Keďže ukladanie uhlíka znižuje počet aktívnych miest, prevádzková teplota potrebná na dosiahnutie špecifickej miery konverzie ozónu postupne stúpa.
3. Prevádzkové podmienky a limity tepelnej regenerácie
3.1 Postupy tepelnej kalcinácie
Tepelná kalcinácia je najbežnejšou metódou na regeneráciu katalyzátorov znečistených uhlíkovými usadeninami. Operátori umiestnia deaktivovaný katalyzátor do kalcinačnej pece a vystavia ho prúdeniu vzduchu s teplotou 300 – 400 °C. To oxiduje usadeniny uhlíka na CO₂, aby sa odstránili. Typické prevádzkové podmienky zahŕňajú rýchlosť ohrevu 2–5 °C/min, aby sa zabránilo spekaniu katalyzátora spôsobenému lokálnym prehriatím. Potom nasleduje doba zdržania 2–4 hodiny pri 350 °C. Presné trvanie závisí od množstva usadeného uhlíka a tepelnej stability katalyzátora. Podľa regeneračných postupov zdokumentovaných vo verejnej literatúre, katalyzátor sa najprv suší pri 100–110 °C počas 2–3 hodín, aby sa odstránila vlhkosť, potom sa kalcinuje pri 250 °C 3 hodiny, a nakoniec sa kalcinuje pri 450 °C 3 hodiny. Hmotnosť katalyzátora sa zníži približne o 9% po regenerácii, čo naznačuje účinné odstránenie uhlíkových usadenín.
3.2 Výkon a limity regenerácie
Čo sa týka regeneračného výkonu, aktivitu možno zvyčajne obnoviť na koniec 90% svojej počiatočnej hodnoty po tepelnom spracovaní. Avšak, prevádzkovatelia musia uznať limity na počet regeneračných cyklov. Opakovaná vysokoteplotná kalcinácia spôsobuje postupný pokles špecifického povrchu a potenciálne spekanie aktívnych zložiek. V dôsledku toho, katalyzátor zvyčajne dosiahne koniec svojej životnosti po 3–5 regeneračných cykloch, znemožňuje ďalšiu regeneráciu.
3.3 Obmedzenia chemického čistenia
Prevádzkovatelia by nemali používať chemické metódy čistenia katalyzátorov rozkladu ozónu. Kyslé alebo alkalické roztoky môžu poškodiť štruktúru aktívnych zložiek (ako je mangán- alebo materiály na báze medi) a korodujú nosiče z oxidu hlinitého alebo molekulového sita, čo má za následok nezvratné poškodenie.
4. Kľúčové kontrolné parametre a bezpečnostné úvahy pre regeneráciu
4.1 Správa sadzieb vykurovania
Primárnym riadiacim parametrom počas regenerácie je rýchlosť ohrevu. Oxidácia uhlíka je exotermická reakcia. Príliš vysoká rýchlosť ohrevu môže spôsobiť lokálne teplotné skoky, ktoré môžu prekročiť limit tepelnej tolerancie katalyzátora a viesť k spekaniu. Udržiavanie rýchlosti ohrevu 2–5 °C/min, v kombinácii s vhodnými dobami zdržania v rozsahu 200–300 °C, uľahčuje rovnomerné rozloženie tepla.
4.2 Stanovenie udržiavacích teplôt
Operátori musia určiť udržiavacie teploty a trvanie na základe tepelnej stability katalyzátora. Horný teplotný limit je zvyčajne 400–500 °C pre katalyzátory na báze mangánu a mierne vyšší pre katalyzátory na báze medi. Zatiaľ čo vyššie teploty kalcinácie urýchľujú odstraňovanie uhlíka, tiež urýchľujú spekanie aktívnych zložiek, čím sa skráti efektívna životnosť katalyzátora po regenerácii.
4.3 Bezpečnosť a spracovanie odpadových plynov
Odpadové plyny uvoľnené počas procesu obsahujú produkty oxidácie VOC a CO. Preto, prevádzkovatelia musia tieto plyny nasmerovať do systému úpravy výfukových plynov namiesto ich priameho vypúšťania. Po dokončení regenerácie, rýchlosť konverzie ozónu katalyzátora a pokles tlaku lôžka by sa mali znova otestovať za štandardných prevádzkových podmienok. Operátori by mali porovnať tieto výsledky s údajmi z čerstvých vzoriek katalyzátora, aby overili, či výkon regenerácie spĺňa očakávania. Ak miera obnovenia aktivity klesne pod 80%, mala by sa posúdiť potreba výmeny katalyzátora.
5. Prevencia usadzovania uhlíka: Predbežná úprava a prevádzkové riadenie
5.1 Predradená mechanická filtrácia
Zníženie vstupu organickej hmoty do lôžka katalyzátora pri zdroji je nákladovo efektívnejšie ako regenerácia po procese. Inštalácia viacstupňových mechanických filtrov na odstraňovanie oleja pred ozónovým katalyzátorom je účinným opatrením. Prvý stupeň využíva drôtený sieťový filter na zachytávanie veľkých kvapiek oleja. Druhý stupeň využíva kompozitný filter zo sklenených vlákien na odstránenie submikrónových častíc olejovej hmly. Táto fáza odstraňuje prevažnú väčšinu tekutých olejových látok. Podľa zverejnených prevádzkových údajov, projekt spracovania odpadových plynov z tlače, ktorý prijal kombinovaný proces mechanickej filtrácie a vysokonapäťového elektrostatického zrážania, zaznamenal výrazné zníženie obsahu olejovej hmly vo výfukových plynoch vstupujúcich do ozónového katalyzátora. Tým sa výrazne predĺžil interval údržby katalyzátora.
5.2 Výber katalyzátora a prevádzkové riadenie
Výber katalyzátora tiež ovplyvňuje tendenciu k usadzovaniu uhlíka. Výhodné by mali byť katalyzátory s veľkými veľkosťami pórov a formuláciami odolnými voči uhlíku. Pre voštinové katalyzátory, musí sa udržiavať rovnováha medzi hustotou buniek a poklesom tlaku. Zatiaľ čo vysoká hustota buniek zvyšuje kontaktnú plochu, katalyzátor je tiež náchylnejší na upchávanie časticami.
Čo sa týka operatívneho riadenia, zariadenia by mali zaviesť systém na pravidelné zaznamenávanie poklesu tlaku a výstupnej koncentrácie ozónu. Operátori by mali začať kontrolu vždy, keď pokles tlaku stúpne 20%. Počas fázy návrhu systému by mala byť rezervovaná rezerva 10 % – 15 % kapacity zaťaženia katalyzátora. To umožňuje pridanie čerstvého katalyzátora na udržanie účinnosti spracovania, keď ukladanie uhlíka spôsobuje pokles výkonu, čím sa zabráni prerušeniam výroby spojených s okamžitými odstávkami na regeneráciu. Pre UV tlačiarenské dielne s vysokou koncentráciou olejovej hmly, adsorpčná jednotka aktívneho uhlia môže byť inštalovaná pred ozónovým katalyzátorom ako ochranná vrstva na ďalšie zníženie organickej záťaže vstupujúcej do katalyzátora.
Záver
V súhrne, problematika usadzovania uhlíka na ozónových katalyzátoroch v polygrafických a UV vytvrdzovacích dielňach sa vyznačuje diagnostikovateľnosťou a regenerovateľnosťou. Systematický prístup k predĺženiu životnosti katalyzátora a zníženiu prevádzkových nákladov zahŕňa niekoľko kľúčových krokov. Po prvé, používať monitorovanie poklesu tlaku ako primárnu metódu včasného varovania. Po druhé, použiť odber vzoriek a analýzu na identifikáciu typu usadzovania uhlíka a vylúčenie iných príčin deaktivácie. Po tretie, obnoviť aktivitu pomocou tepelného spracovania (kalcinácia) pri 300–400 °C, keď sa potvrdí ukladanie uhlíka. Konečne, posilniť predúpravu olejovej hmly a optimalizovať výber katalyzátora počas fázy návrhu.
autora:Gloria
dátum:2026-09-15
WeChat
Naskenujte QR kód pomocou služby WeChat